01

Forja
La pieza en bruto se forja con una forma casi definitiva para que la raíz del diente mantenga un flujo de grano continuo.


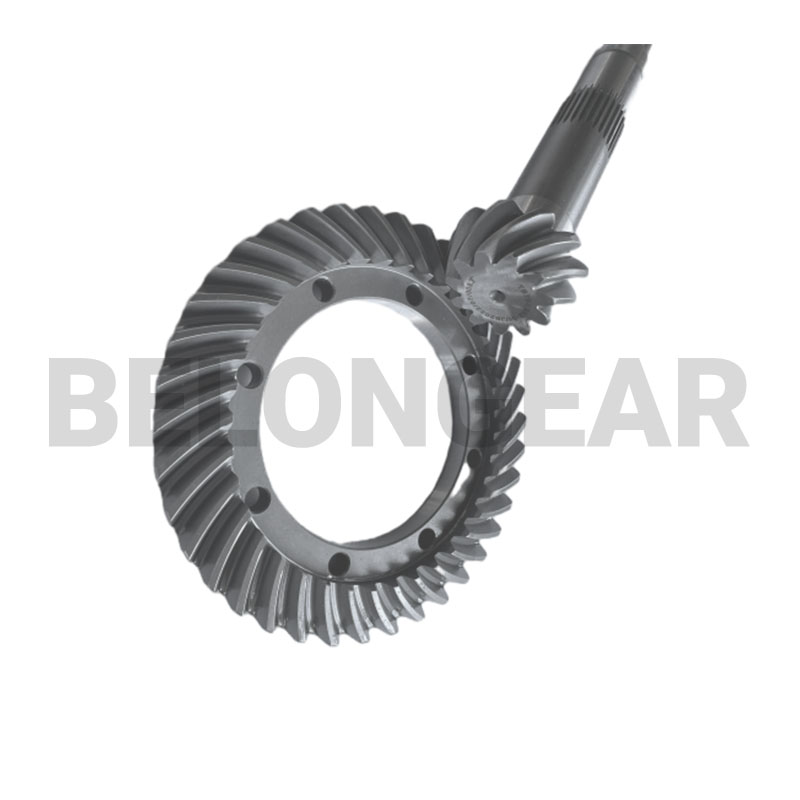
Las cajas de cambios de los tractores trabajan intensamente durante unas pocas semanas al año y luego permanecen inactivas. Un par de engranajes rectificados logra un contacto total antes de llegar al campo, lo que mantiene la caja de cambios silenciosa y evita la sobrecarga en los bordes que acorta su vida útil.
Un engranaje cónico espiral se define tanto por el acabado de sus dientes como por sus dimensiones. El trazado determina la precisión, el ruido y el coste alcanzables, por lo que se acuerda antes de la publicación del plano, en lugar de dejarlo en manos del taller.
| Ruta | Cómo se termina el diente | Elegido cuando | Limitación |
|---|---|---|---|
| Gleason doblóESTA PÁGINA | Los dientes se cortan, se endurecen y luego se pulen en pares coincidentes en una máquina de pulir Gleason. El par se frota junto con un compuesto abrasivo, de modo que el contacto se desarrolla en toda la superficie del diente y no solo donde la herramienta de corte lo dejó. | Funcionamiento silencioso a velocidad moderada; gran volumen; la clásica ruta de los automóviles y los motorreductores. | El lapeado corrige el contacto, no la geometría del diente cortado, por lo que la precisión alcanzable se establece antes del endurecimiento. |
| Terreno de Gleason | Tras el endurecimiento, los flancos de los dientes se rectifican en una rectificadora Gleason. El rectificado corrige la distorsión que produce el endurecimiento, de modo que el diente final se mantiene dentro de una tolerancia de perfil ajustada, en lugar de depender del lapeado para corregir el contacto. | Mayor velocidad, mayor precisión y menor ruido que el proceso de lapeado; la solución ideal para cajas de cambios que funcionan de forma continua. | El rectificado es un paso de acabado más lento y costoso, por lo que se elige cuando la precisión lo justifica. |
| Klingelnberg corte duro | Los dientes se cortan en bruto, se endurecen y luego se les da el acabado final mediante un mecanizado de precisión en una máquina Klingelnberg. El mecanizado del diente endurecido evita una operación de rectificado adicional y mantiene la superficie del diente libre de marcas de rectificado. | Acabados duros en zonas donde el rectificado es difícil, y para geometrías del sistema Klingelnberg. | El desbaste suave debe dejar la pieza correcta, por lo que el desbaste y el corte duro se planifican como una sola operación. |
Los valores que se muestran a continuación provienen del plano de este artículo. Si la página indica un material o un grado de precisión, se repite aquí; el resto de la información se confirmará con usted durante la revisión del plano, en lugar de asumirse a partir del catálogo.
| Artículo | Este producto | Cómo se confirma |
|---|---|---|
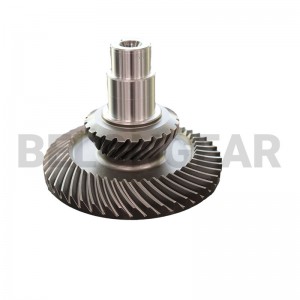
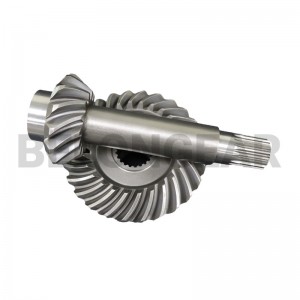
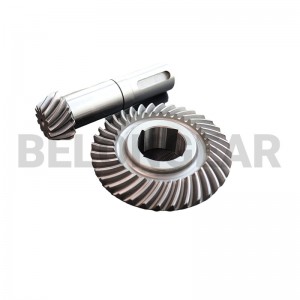
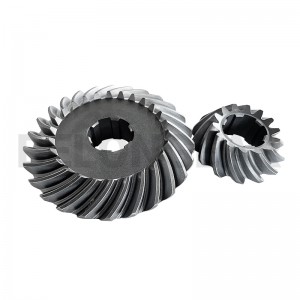
| Tipo de engranaje | Par de engranajes cónicos angulares y piñones | Dibujo |
| Refinamiento | Doblados como un par emparejado | Informe de mallado |
| Material | Acero aleado de cementación según el dibujo | Certificado de material |
| Tratamiento térmico | Carburización según el dibujo, luego lapeado | Informe de tratamiento térmico |
| Deber | Caja de cambios y transmisión final del tractor | Dibujo |
| Alcance del suministro | Par emparejado | Informe de mallado |
Normalmente, un kit de repuestos para tractor se compra contra una máquina que ya está en el patio, lo que cambia lo que importa.
Hacer un dibujo es rápido; una muestra desgastada necesita ser medida primero, y esa medición es el principal factor que influye en el costo.
Comprar ambos componentes supone un mayor coste inicial, pero evita tener que adaptar un engranaje nuevo a un piñón desgastado.
La profundidad de la capa se ajusta al grado de recubrimiento indicado en el dibujo; las capas más profundas requieren más tiempo en el horno.
Un juego para reparación y un juego de repuestos para una temporada tienen precios diferentes.
La mayoría de las quejas sobre los engranajes cónicos helicoidales provienen del montaje, no de los dientes. Estos son los tres puntos que un técnico debe controlar en la máquina.
El diente se corta, se endurece y luego se lapea contra su propio piñón. El lapeado es lo que crea el contacto en toda la superficie, de modo que el par resultante coincide en lugar de ser intercambiable.
La pieza en bruto se forja con una forma casi definitiva para que la raíz del diente mantenga un flujo de grano continuo.

El orificio, las caras y el hombro de montaje están torneados; estos se convierten en los puntos de referencia a partir de los cuales se cortan y miden los dientes.

Dientes en espiral mecanizados en una máquina Gleason según el cono de paso y la distancia de montaje indicadas en el dibujo.

Carburización, endurecimiento y revenido hasta alcanzar la profundidad de la capa y la dureza del núcleo especificadas.

Los diámetros del orificio y de posicionamiento se rectifican después del endurecimiento para que el engranaje gire con precisión respecto a sus referencias.

Chaveteros, roscas y elementos perforados mecanizados según el plano.

Las dos piezas se unen mediante un compuesto abrasivo, lo que genera contacto y produce holgura.

Marque la identificación del conjunto y el número de lote para que el par superpuesto permanezca unido durante el embalaje.

Limpiado, protegido contra la corrosión y embalado en caja interior, cartón y caja de madera.
La ruta determina qué controles se aplican. Cada conjunto se mide en el centro del engranaje y se acoplan las piezas; los resultados se entregan junto con la mercancía en lugar de conservarse internamente.

Diámetro del orificio, cara y distancia de montaje según el dibujo.Informe de dimensiones

Composición química y propiedades mecánicas de la barra en bruto.Certificado de material

Dureza superficial después del endurecimiento y el revenido.Informe de tratamiento térmico

Profundidad de la cavidad y microestructura del diente.Informe de tratamiento térmico

Rugosidad en los flancos tras el lapeado, que genera ruido.Informe de rugosidad

Precisión de los dientes y excentricidad en el centro de medición de engranajes.Informe de precisión

Patrón de contacto y holgura en el par ensamblado.Informe de mallado
Los engranajes cónicos espirales se eligen para una transmisión suave en ángulo recto a alta velocidad. Belon suministra engranajes a estas industrias.
 Agricultura
 Construcción
 Alimentos y bebidas
El ángulo del eje no es de 90 grados; el par está cortado al ángulo que utiliza la caja de cambios del tractor, por lo que el dibujo es más importante que el número de modelo.
Sí, si el diente y los puntos de referencia se conservan lo suficientemente bien como para poder medirlos. Si ambos elementos están muy desgastados, hay que reconstruir la geometría original, lo que lleva más tiempo.
Debido a que el par comparte contacto y juego. Una rueda nueva contra un piñón desgastado generalmente gira sobre el borde del diente.
El lapeado se centra en el contacto, no en la resistencia. La resistencia proviene del material y de la profundidad de la capa en el dibujo; el lapeado garantiza que esa resistencia se aplique de forma efectiva a lo largo de todo el diente.
Envíe el dibujo o el par desgastado junto con la distancia de montaje y la carga. De esta forma, se podrán confirmar la ruta, el material y la precisión en función de los requisitos reales de la máquina.