Breve descripción:

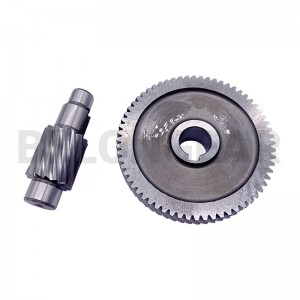
La helicoidaleje del piñónes el componente central de transmisión de potencia en las cajas de engranajes helicoidales de alto rendimiento. Con una longitud de ingeniería de precisión354 mmNuestros ejes de piñón están diseñados para salvar la brecha entre las entradas de motor de alta velocidad y las salidas de par de servicio pesado, lo que garantiza una transferencia de energía suave, silenciosa y eficiente.

Material: 18CrNiMo7-6

Tratamiento térmico: Cementación y revenido

Dureza: 56-60 HRC en la superficie

Dureza del núcleo: 30-45 HRC


Detalles del producto

Etiquetas de producto

La helicoidaleje del piñónes el componente de entrada de alta velocidad crítico dentro de una caja de engranajes helicoidales, responsable de transmitir el par motor al tiempo que garantiza un funcionamiento suave y silencioso.Belon GearNos especializamos en la ingeniería de ejes de piñón que combinan una dureza superficial extrema con una gran resistencia del núcleo, diseñados específicamente para soportar las cargas axiales y radiales típicas de los reductores industriales de alta resistencia.

Aprovechando nuestra posición como una de las diez principales empresas de engranajes de China, ofrecemos una fabricación integrada verticalmente, desde el forjado de la materia prima hasta el rectificado final de los dientes, lo que garantiza que cada eje, como nuestra serie de 354 mm de longitud, cumpla con los más altos estándares de la industria mundial de transmisión de potencia.

El procesamiento de un eje de piñón helicoidal de 354 mm requiere equipos especializados para mantener la concentricidad y la precisión del paso a lo largo de un tramo extenso.

  • Tallado y rectificado CNC: Utilizamos tallado CNC de alta velocidad para la formación inicial de los dientes, seguido de un rectificado de precisión para lograr grados de exactitud ISO 6 o ISO 7.
  • Modificación de la microgeometría: Para compensar la posible deflexión del eje en aplicaciones de 354 mm, nuestros ingenieros aplicancoronación dental y modificación del plomoEsto garantiza un patrón de contacto óptimo bajo carga, reduciendo el NVH (ruido, vibración y aspereza).

Proceso de producción:

En Belon Gear, seguimos un riguroso protocolo de fabricación de 6 etapas para garantizar que nuestros ejes estriados cumplan con los requisitos de alto par y resistencia al desgaste de las aplicaciones automotrices e industriales. Utilizando acero aleado 8620, conocido por sus excelentes propiedades de carburación, transformamos la materia prima en componentes de transmisión de alta precisión.

1. Forjado de precisión: desde lingote 8620 hasta barra.

El proceso comienza con el forjado controlado de la materia prima 8620. A diferencia de la fundición simple, nuestro proceso de forjado refina la estructura granular interna del acero, alineándola con la geometría del eje.

2. Tratamiento térmico previo (normalización o temple)

Antes del mecanizado, las barras forjadas se someten a un tratamiento térmico previo especializado, que suele ser de normalización o de temple y revenido.

3. Torneado CNC: Establecimiento de dimensiones aproximadas

Mediante tornos CNC de alta velocidad, la barra forjada se mecaniza hasta alcanzar sus dimensiones aproximadas.

4. Fresado de estrías: Corte de dientes de alta eficiencia (Si desea obtener más información sobre este procedimiento, haga clic para ver el vídeo:https://youtube.com/shorts/80o4spaWRUk)

Esta es la etapa clave donde se forma la interfaz mecánica. Utilizamos máquinas de tallado avanzadas para cortar el perfil de la estría (involuta, paralela o dentada).

5. Tratamiento térmico de carburación: "Corteza dura, núcleo resistente"

El acero 8620 es un acero de carburación de primera calidad. Sometemos los ejes mecanizados a una atmósfera controlada rica en carbono a altas temperaturas.

6. Ensayos y metrología rigurosos

Ningún eje sale de Belon Gear sin pasar nuestra "Auditoría Digital".

Precisión dimensional y de estrías: Verificada mediante máquinas de medición por coordenadas (CMM) de Brown & Sharpe y centros de medición de la serie P de Klingelnberg.

Integridad metalúrgica: Realizamos pruebas de perfil de dureza y análisis de grano para garantizar que la profundidad de carburación cumpla con sus especificaciones exactas.

Acabado superficial: Los medidores de rugosidad japoneses confirman que los valores Ra cumplen con los requisitos de baja fricción para la rotación a alta velocidad.

forja
temple y revenido
giro suave
arado
tratamiento térmico
giro brusco
molienda
pruebas

Planta de fabricación:

Belon, una de las diez empresas líderes en la industria de fabricación de engranajes en China, cuenta con 1200 especialistas y ha logrado un total de 31 invenciones y 9 patentes. Belon dispone de equipos profesionales de fabricación, tratamiento térmico e inspección.

Todos los procesos, desde la materia prima hasta el producto terminado, se realizan internamente, y nuestro sólido equipo de ingeniería y control de calidad se esfuerza por satisfacer e incluso superar las necesidades del cliente.

Planta de fabricación

taller de pertenencia cilíndrica
Centro de mecanizado CNC Belongear
tratamiento térmico de belongear
taller de molienda de Belongear
almacén y embalaje

Inspección

Inspección de dimensiones y engranajes

Informes

Belon proporcionará los siguientes informes y los informes de calidad requeridos por los clientes antes de cada envío para que el cliente los revise y apruebe.

1

Paquetes

interno

Paquete interior

Interior (2)

Paquete interior

Caja de cartón

Caja de cartón

paquete de madera

Paquete de madera

Nuestro programa de vídeo

Cómo se realiza el proceso de tallado para fabricar ejes estriados

¿Cómo realizar una limpieza ultrasónica de un eje estriado?

eje estriado de fresado

Ranura de tallado en engranajes cónicos

Cómo mecanizar el estriado interno para un engranaje cónico Gleason


  • Anterior:
  • Próximo:

  • Escribe tu mensaje aquí y envíanoslo.