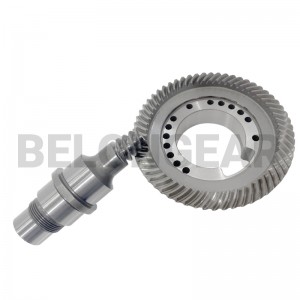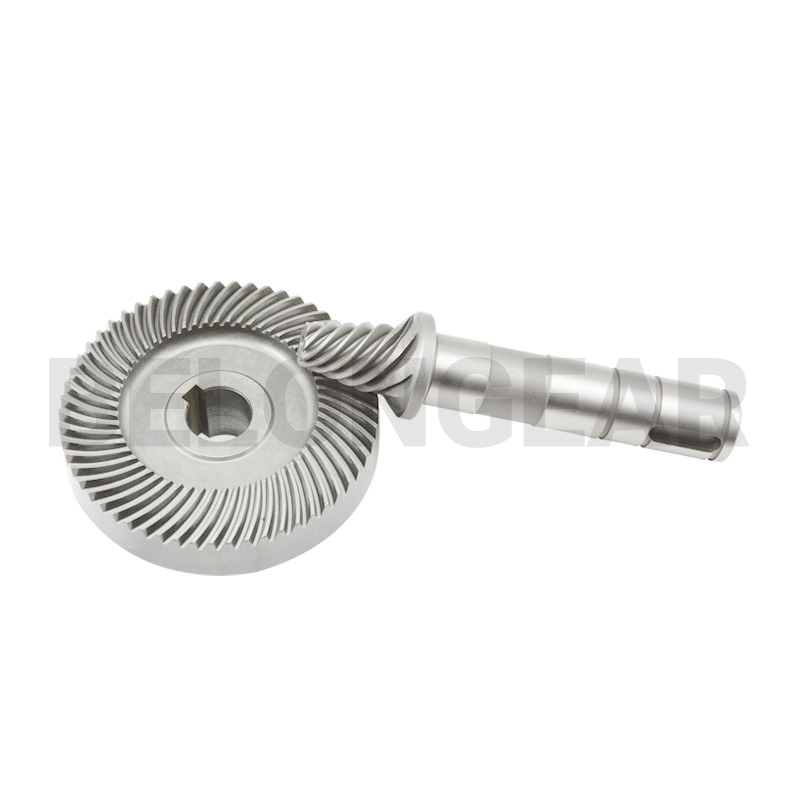
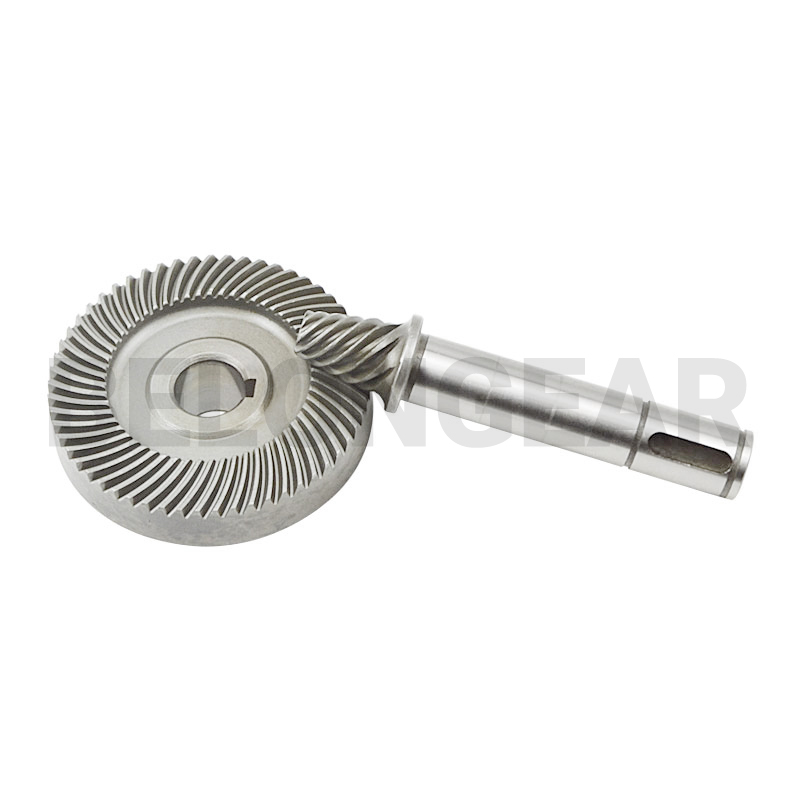
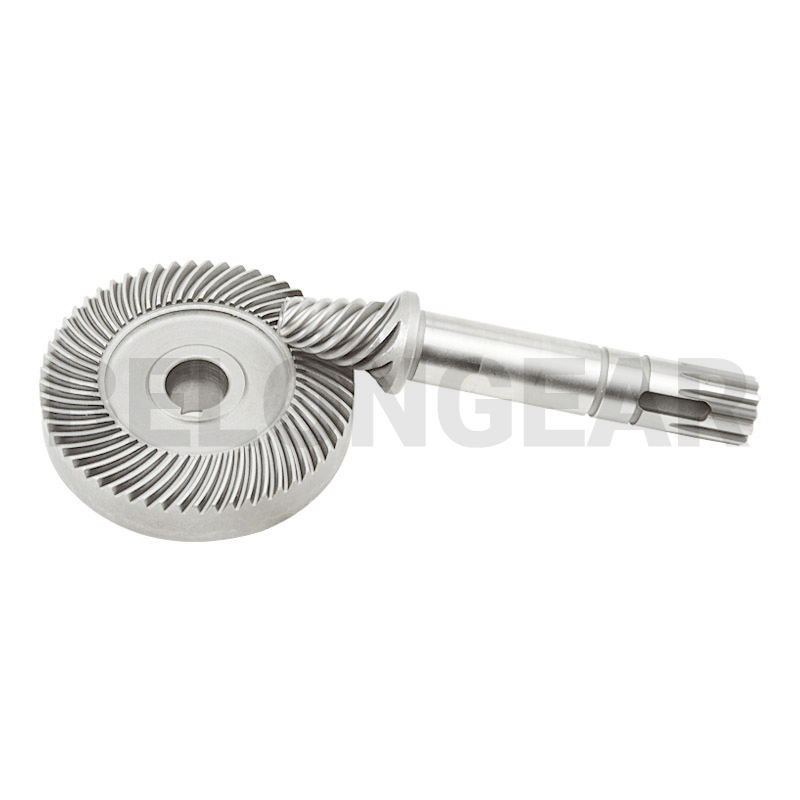
Breve descripción:

En un reductor de la serie KM, la etapa de bisel determina tanto la reducción como la altura del centro de salida. El uso de un piñón hipoide en lugar de un bisel espiral simple reduce ese centro sin sacrificar la resistencia del piñón, razón por la cual las unidades compactas de ángulo recto se construyen de esta manera.


  • Módulo:M4.5
  • Material:8620
  • Tratamiento térmico:Carburización
  • Dureza:58-62HRC
  • Exactitud:ISO5
  • Detalles del producto

    Etiquetas de producto

    Engranajes reductores de la serie KM

    Engranajes espirales hipoides para reductores de velocidad de la serie KM

    En un reductor de la serie KM, la etapa de bisel determina tanto la reducción como la altura del centro de salida. El uso de un piñón hipoide en lugar de un bisel espiral simple reduce ese centro sin sacrificar la resistencia del piñón, razón por la cual las unidades compactas de ángulo recto se construyen de esta manera.

    • Geometría de fácil instalación para carcasas de la serie KM
    • El desplazamiento reduce el centro de salida
    • Flancos del terreno después del endurecimiento
    • El contacto y la reacción negativa se verificaron como un par.
    Eje de la rueda Eje del piñón E distancia de compensación
    En un conjunto hipoide, el eje del piñón se desplaza una distancia E en lugar de intersecar el eje de la rueda. Ese único valor modifica el contacto, el deslizamiento, la lubricación y el ruido.
    ¿Qué cambia el desplazamiento?

    Del punto de partida se derivan tres cosas

    Cuando se aplica el desplazamiento a un reductor en lugar de a un eje de vehículo, se presentan tres restricciones.

    Caídas del centro de salida

    Al bajar el eje del piñón, el eje de salida se desplaza hacia abajo la distancia de compensación. Ese es el objetivo principal de un reductor compacto, y también es lo que hace que la carcasa no sea intercambiable con una versión de engranaje cónico espiral.

    El lubricante cambia

    Un reductor que acciona una etapa hipoide necesita aceite EP. Si se utiliza aceite para engranajes helicoidales en otra parte de la misma máquina, esta etapa se desgastará antes de que la etapa helicoidal muestre algún signo de desgaste.

    La eficiencia se negocia.

    El desplazamiento supone una pérdida de eficiencia de aproximadamente uno o dos puntos porcentuales en comparación con un par de biseles espirales de la misma relación. En un reductor que funciona de forma continua, conviene mencionar esta diferencia en lugar de ocultarla.

    Bisel hipoide o espiral

    Elegir entre bisel hipoide y bisel espiral

    La misma familia de reductores se puede fabricar con cualquiera de las dos etapas de biselado. La elección depende de la altura del centro y del coste, no de que una forma de diente sea mejor que la otra.

    AspectoBisel espiral (intersecante)Hipoide (desplazamiento)
    Elección de escenarioReductor KM con par de biseles espiralesReductor KM con par hipoide
    Altura del centro de salidaAjustado por el eje de la ruedaDisminuido por la distancia de desplazamiento
    Piñón a igual relaciónPiñón más pequeño, menos dientes.Piñón más grande, más dientes soportan carga
    Se requiere aceiteEl aceite para engranajes estándar suele ser aceptable.Aceite EP, y el cambio debe reflejarse en la placa de características.
    EficienciaMás altoUno o dos puntos menos
    Intercambio de serviciosLa carcasa solo acepta bisel en espiral.La carcasa debe ser la versión descentrada; las dos no son intercambiables.
    Hoja de geometría

    Lo que debe indicar el dibujo del reductor.

    El precio del conjunto de engranajes reductores viene indicado en la carcasa, por lo que estos valores se obtienen tanto del dibujo como del dibujo de la carcasa.

    ParámetroEste productoCómo se confirma
    Distancia de desplazamiento ETal como se indica en el plano de la unidad de reducción.Dibujo
    Relación y recuento de dientesDe la selección de la serie KMDibujo
    Distancia del cono y ángulo espiralDel dibujoDibujo
    Altura del centro de salidaPunto de referencia para la carcasa; confirmado con respecto al plano del reductor.Dibujo
    Tratamiento del material y del calorAcero cementado para embutición, carburizado y endurecido.Certificado de material
    Precisión y reacción negativaSegún el grado indicado en el dibujo, rectificado después del endurecimiento.Informe de precisión
    Cotización

    ¿Qué factores influyen en el precio de un juego de lentes hipoides?

    El precio de los engranajes reductores depende tanto del ajuste de la carcasa como del número de dientes.

    Datos de vivienda

    Sin conocer la altura central y la distancia de montaje, no es posible acoplar el par al reductor.

    relación de desplazamiento

    Un desplazamiento mayor requiere una configuración de corte diferente.

    Volumen

    Los fabricantes de reductores compran en lotes; un solo par de repuestos incluye la configuración completa.

    Especificación del aceite

    Si la unidad va a funcionar con aceite EP, indíquelo al realizar la consulta; esto afecta a la placa de características y a las recomendaciones.

    Envíe estos documentos junto con su consulta.

    • Dibujo con distancia de desplazamiento E o relación de desplazamiento, relación y número de dientes
    • Distancia del cono, ángulo de espiral, ángulo de presión, distancia de montaje
    • Interfaz de la carcasa: orificio, hombro, disposición de los cojinetes, altura del centro
    • Grado de precisión, rango de holgura y contacto previsto en el montaje.
    • Material, profundidad de la capa y dureza del núcleo
    • El lubricante que utilizará la caja de cambios (la clase EP importa en un engranaje hipoide)
    • Cantidad para el primer pedido y volumen anual previsto
    • Documentos de inspección y cualquier norma de marcado o embalaje
    Fabricación

    Ruta de producción: cortado, endurecido, molido

    El desplazamiento dificulta la absorción de la distorsión causada por el tratamiento térmico, por lo que el diente se rectifica hasta obtener el perfil final en lugar de lapearse.

    1. Forjado de engranajes hipoides
      01

      Forja

      La pieza en bruto se forja con una forma muy precisa, de modo que el flujo del grano sigue la raíz del diente en lugar de ser cortado.

    2. Giro de engranajes hipoides
      02

      Torneado

      El orificio, las caras y el hombro de montaje están torneados; estos se convierten en los puntos de referencia a partir de los cuales se corta y se mide el diente.

    3. fresado de engranajes hipoides
      03

      Fresado de engranajes

      Dientes hipoides tallados en una máquina Gleason según el desplazamiento, la distancia del cono y el ángulo espiral indicados en el dibujo.

    4. Tratamiento térmico de engranajes hipoides
      04

      Tratamiento térmico

      Carburización y endurecimiento hasta alcanzar la profundidad de la capa y la dureza del núcleo especificadas, dejando material sobrante en los flancos.

    5. Rectificado de engranajes hipoides de diámetro interior y exterior
      05

      Rectificado interior y exterior

      Los puntos de referencia se rectifican después del endurecimiento, ya que el diente se rectifica en relación con ellos.

    6. Rectificado de dientes de engranajes hipoides
      06

      Rechinar de dientes

      Los flancos se rectifican hasta obtener el perfil final, lo que corrige la distorsión que la geometría descentrada dificulta su absorción.

    Inspección

    Siete comprobaciones antes del envío del lote

    El patrón de contacto se comprueba en el par ensamblado, ya que en un reductor no se puede corregir posteriormente.

    Inspección de las dimensiones del engranaje hipoide

    Inspección dimensional

    Diámetro interior, cara, distancia de montaje y referencia de desplazamiento.

    Informe emitido
    Pruebas de materiales de engranajes hipoides

    Ensayos de materiales

    Composición química y propiedades mecánicas de la barra en bruto.

    Informe emitido
    Inspección de la dureza del engranaje hipoide

    Inspección de dureza

    Dureza superficial después del endurecimiento.

    Informe emitido
    Pruebas de tratamiento térmico de engranajes hipoides

    Pruebas de tratamiento térmico

    Profundidad de la cavidad y microestructura del diente.

    Informe emitido
    Prueba de rugosidad de engranajes hipoides

    Pruebas de rugosidad

    Rugosidad en los flancos, que predomina sobre el ruido hipoide.

    Informe emitido
    Inspección de precisión de engranajes hipoides

    Inspección de precisión

    Perfil, avance y paso en el centro de medición de engranajes.

    Informe emitido
    Pruebas de engranaje hipoide

    Pruebas de mallado

    Patrón de contacto y holgura en el par ensamblado.

    Informe emitido
    Aplicaciones

    Dónde un accionamiento descentrado es la opción correcta

    Los reductores compactos de ángulo recto aparecen siempre que una máquina necesita un centro de baja potencia en un espacio reducido.

    Industria de la automatizaciónAutomatización
    Industria metalúrgicaMetalurgia
    Industria del cementoCemento
    Industria de alimentos y bebidasAlimentos y bebidas
    Preguntas frecuentes

    Preguntas hipotéticas que realmente hacen los compradores

    ¿Puedo instalar este conjunto en un reductor diseñado para un par de biseles en espiral?

    No. El desplazamiento modifica la posición del cojinete del piñón y la altura del centro de salida, por lo que la carcasa debe ser la versión desplazada. Las dos etapas cónicas no son intercambiables en una misma pieza fundida.

    ¿Por qué el reductor necesita aceite EP?

    Debido a que el desplazamiento hipoide aumenta el deslizamiento entre los flancos, dicho deslizamiento requiere aditivos de extrema presión; un aceite para engranajes estándar puede provocar el desgaste de los dientes.

    ¿Qué datos necesitas del dibujo del reductor?

    Distancia de desplazamiento, relación y número de dientes, distancia del cono y ángulo de la espiral, altura del centro de salida y distancia de montaje. Sin la referencia de la carcasa, no es posible emparejar los componentes.

    ¿Es menos eficiente una etapa hipoide?

    Ligeramente, normalmente entre uno y dos puntos en comparación con un par de biseles espirales de la misma proporción, debido al deslizamiento adicional. Es un valor real y debe tenerse en cuenta en el funcionamiento continuo.

    Envíe los planos del reductor y de la carcasa.

    Para la revisión se necesitan los datos de desplazamiento, relación y altura del centro de salida. Envíe los planos del reductor y la carcasa para que podamos verificar la compatibilidad del conjunto de engranajes con la unidad a la que debe ajustarse.

    Enviar consulta
    Engranajes reductores de la serie KM

    Engranajes espirales hipoides para reductores de velocidad de la serie KM

    En un reductor de la serie KM, la etapa de bisel determina tanto la reducción como la altura del centro de salida. El uso de un piñón hipoide en lugar de un bisel espiral simple reduce ese centro sin sacrificar la resistencia del piñón, razón por la cual las unidades compactas de ángulo recto se construyen de esta manera.

    • Geometría de fácil instalación para carcasas de la serie KM
    • El desplazamiento reduce el centro de salida
    • Flancos del terreno después del endurecimiento
    • El contacto y la reacción negativa se verificaron como un par.
    Eje de la rueda Eje del piñón E distancia de compensación
    En un conjunto hipoide, el eje del piñón se desplaza una distancia E en lugar de intersecar el eje de la rueda. Ese único valor modifica el contacto, el deslizamiento, la lubricación y el ruido.
    ¿Qué cambia el desplazamiento?

    Del punto de partida se derivan tres cosas

    Cuando se aplica el desplazamiento a un reductor en lugar de a un eje de vehículo, se presentan tres restricciones.

    Caídas del centro de salida

    Al bajar el eje del piñón, el eje de salida se desplaza hacia abajo la distancia de compensación. Ese es el objetivo principal de un reductor compacto, y también es lo que hace que la carcasa no sea intercambiable con una versión de engranaje cónico espiral.

    El lubricante cambia

    Un reductor que acciona una etapa hipoide necesita aceite EP. Si se utiliza aceite para engranajes helicoidales en otra parte de la misma máquina, esta etapa se desgastará antes de que la etapa helicoidal muestre algún signo de desgaste.

    La eficiencia se negocia.

    El desplazamiento supone una pérdida de eficiencia de aproximadamente uno o dos puntos porcentuales en comparación con un par de biseles espirales de la misma relación. En un reductor que funciona de forma continua, conviene mencionar esta diferencia en lugar de ocultarla.

    Bisel hipoide o espiral

    Elegir entre bisel hipoide y bisel espiral

    La misma familia de reductores se puede fabricar con cualquiera de las dos etapas de biselado. La elección depende de la altura del centro y del coste, no de que una forma de diente sea mejor que la otra.

    AspectoBisel espiral (intersecante)Hipoide (desplazamiento)
    Elección de escenarioReductor KM con par de biseles espiralesReductor KM con par hipoide
    Altura del centro de salidaAjustado por el eje de la ruedaDisminuido por la distancia de desplazamiento
    Piñón a igual relaciónPiñón más pequeño, menos dientes.Piñón más grande, más dientes soportan carga
    Se requiere aceiteEl aceite para engranajes estándar suele ser aceptable.Aceite EP, y el cambio debe reflejarse en la placa de características.
    EficienciaMás altoUno o dos puntos menos
    Intercambio de serviciosLa carcasa solo acepta bisel en espiral.La carcasa debe ser la versión descentrada; las dos no son intercambiables.
    Hoja de geometría

    Lo que debe indicar el dibujo del reductor.

    El precio del conjunto de engranajes reductores viene indicado en la carcasa, por lo que estos valores se obtienen tanto del dibujo como del dibujo de la carcasa.

    ParámetroEste productoCómo se confirma
    Distancia de desplazamiento ETal como se indica en el plano de la unidad de reducción.Dibujo
    Relación y recuento de dientesDe la selección de la serie KMDibujo
    Distancia del cono y ángulo espiralDel dibujoDibujo
    Altura del centro de salidaPunto de referencia para la carcasa; confirmado con respecto al plano del reductor.Dibujo
    Tratamiento del material y del calorAcero cementado para embutición, carburizado y endurecido.Certificado de material
    Precisión y reacción negativaSegún el grado indicado en el dibujo, rectificado después del endurecimiento.Informe de precisión
    Cotización

    ¿Qué factores influyen en el precio de un juego de lentes hipoides?

    El precio de los engranajes reductores depende tanto del ajuste de la carcasa como del número de dientes.

    Datos de vivienda

    Sin conocer la altura central y la distancia de montaje, no es posible acoplar el par al reductor.

    relación de desplazamiento

    Un desplazamiento mayor requiere una configuración de corte diferente.

    Volumen

    Los fabricantes de reductores compran en lotes; un solo par de repuestos incluye la configuración completa.

    Especificación del aceite

    Si la unidad va a funcionar con aceite EP, indíquelo al realizar la consulta; esto afecta a la placa de características y a las recomendaciones.

    Envíe estos documentos junto con su consulta.

    • Dibujo con distancia de desplazamiento E o relación de desplazamiento, relación y número de dientes
    • Distancia del cono, ángulo de espiral, ángulo de presión, distancia de montaje
    • Interfaz de la carcasa: orificio, hombro, disposición de los cojinetes, altura del centro
    • Grado de precisión, rango de holgura y contacto previsto en el montaje.
    • Material, profundidad de la capa y dureza del núcleo
    • El lubricante que utilizará la caja de cambios (la clase EP importa en un engranaje hipoide)
    • Cantidad para el primer pedido y volumen anual previsto
    • Documentos de inspección y cualquier norma de marcado o embalaje
    Fabricación

    Ruta de producción: cortado, endurecido, molido

    El desplazamiento dificulta la absorción de la distorsión causada por el tratamiento térmico, por lo que el diente se rectifica hasta obtener el perfil final en lugar de lapearse.

    1. Forjado de engranajes hipoides
      01

      Forja

      La pieza en bruto se forja con una forma muy precisa, de modo que el flujo del grano sigue la raíz del diente en lugar de ser cortado.

    2. Giro de engranajes hipoides
      02

      Torneado

      El orificio, las caras y el hombro de montaje están torneados; estos se convierten en los puntos de referencia a partir de los cuales se corta y se mide el diente.

    3. fresado de engranajes hipoides
      03

      Fresado de engranajes

      Dientes hipoides tallados en una máquina Gleason según el desplazamiento, la distancia del cono y el ángulo espiral indicados en el dibujo.

    4. Tratamiento térmico de engranajes hipoides
      04

      Tratamiento térmico

      Carburización y endurecimiento hasta alcanzar la profundidad de la capa y la dureza del núcleo especificadas, dejando material sobrante en los flancos.

    5. Rectificado de engranajes hipoides de diámetro interior y exterior
      05

      Rectificado interior y exterior

      Los puntos de referencia se rectifican después del endurecimiento, ya que el diente se rectifica en relación con ellos.

    6. Rectificado de dientes de engranajes hipoides
      06

      Rechinar de dientes

      Los flancos se rectifican hasta obtener el perfil final, lo que corrige la distorsión que la geometría descentrada dificulta su absorción.

    Inspección

    Siete comprobaciones antes del envío del lote

    El patrón de contacto se comprueba en el par ensamblado, ya que en un reductor no se puede corregir posteriormente.

    Inspección de las dimensiones del engranaje hipoide

    Inspección dimensional

    Diámetro interior, cara, distancia de montaje y referencia de desplazamiento.

    Informe emitido
    Pruebas de materiales de engranajes hipoides

    Ensayos de materiales

    Composición química y propiedades mecánicas de la barra en bruto.

    Informe emitido
    Inspección de la dureza del engranaje hipoide

    Inspección de dureza

    Dureza superficial después del endurecimiento.

    Informe emitido
    Pruebas de tratamiento térmico de engranajes hipoides

    Pruebas de tratamiento térmico

    Profundidad de la cavidad y microestructura del diente.

    Informe emitido
    Prueba de rugosidad de engranajes hipoides

    Pruebas de rugosidad

    Rugosidad en los flancos, que predomina sobre el ruido hipoide.

    Informe emitido
    Inspección de precisión de engranajes hipoides

    Inspección de precisión

    Perfil, avance y paso en el centro de medición de engranajes.

    Informe emitido
    Pruebas de engranaje hipoide

    Pruebas de mallado

    Patrón de contacto y holgura en el par ensamblado.

    Informe emitido
    Aplicaciones

    Dónde un accionamiento descentrado es la opción correcta

    Los reductores compactos de ángulo recto aparecen siempre que una máquina necesita un centro de baja potencia en un espacio reducido.

    Industria de la automatizaciónAutomatización
    Industria metalúrgicaMetalurgia
    Industria del cementoCemento
    Industria de alimentos y bebidasAlimentos y bebidas
    Preguntas frecuentes

    Preguntas hipotéticas que realmente hacen los compradores

    ¿Puedo instalar este conjunto en un reductor diseñado para un par de biseles en espiral?

    No. El desplazamiento modifica la posición del cojinete del piñón y la altura del centro de salida, por lo que la carcasa debe ser la versión desplazada. Las dos etapas cónicas no son intercambiables en una misma pieza fundida.

    ¿Por qué el reductor necesita aceite EP?

    Debido a que el desplazamiento hipoide aumenta el deslizamiento entre los flancos, dicho deslizamiento requiere aditivos de extrema presión; un aceite para engranajes estándar puede provocar el desgaste de los dientes.

    ¿Qué datos necesitas del dibujo del reductor?

    Distancia de desplazamiento, relación y número de dientes, distancia del cono y ángulo de la espiral, altura del centro de salida y distancia de montaje. Sin la referencia de la carcasa, no es posible emparejar los componentes.

    ¿Es menos eficiente una etapa hipoide?

    Ligeramente, normalmente entre uno y dos puntos en comparación con un par de biseles espirales de la misma proporción, debido al deslizamiento adicional. Es un valor real y debe tenerse en cuenta en el funcionamiento continuo.

    Envíe los planos del reductor y de la carcasa.

    Para la revisión se necesitan los datos de desplazamiento, relación y altura del centro de salida. Envíe los planos del reductor y la carcasa para que podamos verificar la compatibilidad del conjunto de engranajes con la unidad a la que debe ajustarse.

    Enviar consulta
    Engranajes reductores de la serie KM

    Engranajes espirales hipoides para reductores de velocidad de la serie KM

    En un reductor de la serie KM, la etapa de bisel determina tanto la reducción como la altura del centro de salida. El uso de un piñón hipoide en lugar de un bisel espiral simple reduce ese centro sin sacrificar la resistencia del piñón, razón por la cual las unidades compactas de ángulo recto se construyen de esta manera.

    • Geometría de fácil instalación para carcasas de la serie KM
    • El desplazamiento reduce el centro de salida
    • Flancos del terreno después del endurecimiento
    • El contacto y la reacción negativa se verificaron como un par.
    Eje de la rueda Eje del piñón E distancia de compensación
    En un conjunto hipoide, el eje del piñón se desplaza una distancia E en lugar de intersecar el eje de la rueda. Ese único valor modifica el contacto, el deslizamiento, la lubricación y el ruido.
    ¿Qué cambia el desplazamiento?

    Del punto de partida se derivan tres cosas

    Cuando se aplica el desplazamiento a un reductor en lugar de a un eje de vehículo, se presentan tres restricciones.

    Caídas del centro de salida

    Al bajar el eje del piñón, el eje de salida se desplaza hacia abajo la distancia de compensación. Ese es el objetivo principal de un reductor compacto, y también es lo que hace que la carcasa no sea intercambiable con una versión de engranaje cónico espiral.

    El lubricante cambia

    Un reductor que acciona una etapa hipoide necesita aceite EP. Si se utiliza aceite para engranajes helicoidales en otra parte de la misma máquina, esta etapa se desgastará antes de que la etapa helicoidal muestre algún signo de desgaste.

    La eficiencia se negocia.

    El desplazamiento supone una pérdida de eficiencia de aproximadamente uno o dos puntos porcentuales en comparación con un par de biseles espirales de la misma relación. En un reductor que funciona de forma continua, conviene mencionar esta diferencia en lugar de ocultarla.

    Bisel hipoide o espiral

    Elegir entre bisel hipoide y bisel espiral

    La misma familia de reductores se puede fabricar con cualquiera de las dos etapas de biselado. La elección depende de la altura del centro y del coste, no de que una forma de diente sea mejor que la otra.

    AspectoBisel espiral (intersecante)Hipoide (desplazamiento)
    Elección de escenarioReductor KM con par de biseles espiralesReductor KM con par hipoide
    Altura del centro de salidaAjustado por el eje de la ruedaDisminuido por la distancia de desplazamiento
    Piñón a igual relaciónPiñón más pequeño, menos dientes.Piñón más grande, más dientes soportan carga
    Se requiere aceiteEl aceite para engranajes estándar suele ser aceptable.Aceite EP, y el cambio debe reflejarse en la placa de características.
    EficienciaMás altoUno o dos puntos menos
    Intercambio de serviciosLa carcasa solo acepta bisel en espiral.La carcasa debe ser la versión descentrada; las dos no son intercambiables.
    Hoja de geometría

    Lo que debe indicar el dibujo del reductor.

    El precio del conjunto de engranajes reductores viene indicado en la carcasa, por lo que estos valores se obtienen tanto del dibujo como del dibujo de la carcasa.

    ParámetroEste productoCómo se confirma
    Distancia de desplazamiento ETal como se indica en el plano de la unidad de reducción.Dibujo
    Relación y recuento de dientesDe la selección de la serie KMDibujo
    Distancia del cono y ángulo espiralDel dibujoDibujo
    Altura del centro de salidaPunto de referencia para la carcasa; confirmado con respecto al plano del reductor.Dibujo
    Tratamiento del material y del calorAcero cementado para embutición, carburizado y endurecido.Certificado de material
    Precisión y reacción negativaSegún el grado indicado en el dibujo, rectificado después del endurecimiento.Informe de precisión
    Cotización

    ¿Qué factores influyen en el precio de un juego de lentes hipoides?

    El precio de los engranajes reductores depende tanto del ajuste de la carcasa como del número de dientes.

    Datos de vivienda

    Sin conocer la altura central y la distancia de montaje, no es posible acoplar el par al reductor.

    relación de desplazamiento

    Un desplazamiento mayor requiere una configuración de corte diferente.

    Volumen

    Los fabricantes de reductores compran en lotes; un solo par de repuestos incluye la configuración completa.

    Especificación del aceite

    Si la unidad va a funcionar con aceite EP, indíquelo al realizar la consulta; esto afecta a la placa de características y a las recomendaciones.

    Envíe estos documentos junto con su consulta.

    • Dibujo con distancia de desplazamiento E o relación de desplazamiento, relación y número de dientes
    • Distancia del cono, ángulo de espiral, ángulo de presión, distancia de montaje
    • Interfaz de la carcasa: orificio, hombro, disposición de los cojinetes, altura del centro
    • Grado de precisión, rango de holgura y contacto previsto en el montaje.
    • Material, profundidad de la capa y dureza del núcleo
    • El lubricante que utilizará la caja de cambios (la clase EP importa en un engranaje hipoide)
    • Cantidad para el primer pedido y volumen anual previsto
    • Documentos de inspección y cualquier norma de marcado o embalaje
    Fabricación

    Ruta de producción: cortado, endurecido, molido

    El desplazamiento dificulta la absorción de la distorsión causada por el tratamiento térmico, por lo que el diente se rectifica hasta obtener el perfil final en lugar de lapearse.

    1. Forjado de engranajes hipoides
      01

      Forja

      La pieza en bruto se forja con una forma muy precisa, de modo que el flujo del grano sigue la raíz del diente en lugar de ser cortado.

    2. Giro de engranajes hipoides
      02

      Torneado

      El orificio, las caras y el hombro de montaje están torneados; estos se convierten en los puntos de referencia a partir de los cuales se corta y se mide el diente.

    3. fresado de engranajes hipoides
      03

      Fresado de engranajes

      Dientes hipoides tallados en una máquina Gleason según el desplazamiento, la distancia del cono y el ángulo espiral indicados en el dibujo.

    4. Tratamiento térmico de engranajes hipoides
      04

      Tratamiento térmico

      Carburización y endurecimiento hasta alcanzar la profundidad de la capa y la dureza del núcleo especificadas, dejando material sobrante en los flancos.

    5. Rectificado de engranajes hipoides de diámetro interior y exterior
      05

      Rectificado interior y exterior

      Los puntos de referencia se rectifican después del endurecimiento, ya que el diente se rectifica en relación con ellos.

    6. Rectificado de dientes de engranajes hipoides
      06

      Rechinar de dientes

      Los flancos se rectifican hasta obtener el perfil final, lo que corrige la distorsión que la geometría descentrada dificulta su absorción.

    Inspección

    Siete comprobaciones antes del envío del lote

    El patrón de contacto se comprueba en el par ensamblado, ya que en un reductor no se puede corregir posteriormente.

    Inspección de las dimensiones del engranaje hipoide

    Inspección dimensional

    Diámetro interior, cara, distancia de montaje y referencia de desplazamiento.

    Informe emitido
    Pruebas de materiales de engranajes hipoides

    Ensayos de materiales

    Composición química y propiedades mecánicas de la barra en bruto.

    Informe emitido
    Inspección de la dureza del engranaje hipoide

    Inspección de dureza

    Dureza superficial después del endurecimiento.

    Informe emitido
    Pruebas de tratamiento térmico de engranajes hipoides

    Pruebas de tratamiento térmico

    Profundidad de la cavidad y microestructura del diente.

    Informe emitido
    Prueba de rugosidad de engranajes hipoides

    Pruebas de rugosidad

    Rugosidad en los flancos, que predomina sobre el ruido hipoide.

    Informe emitido
    Inspección de precisión de engranajes hipoides

    Inspección de precisión

    Perfil, avance y paso en el centro de medición de engranajes.

    Informe emitido
    Pruebas de engranaje hipoide

    Pruebas de mallado

    Patrón de contacto y holgura en el par ensamblado.

    Informe emitido
    Aplicaciones

    Dónde un accionamiento descentrado es la opción correcta

    Los reductores compactos de ángulo recto aparecen siempre que una máquina necesita un centro de baja potencia en un espacio reducido.

    Industria de la automatizaciónAutomatización
    Industria metalúrgicaMetalurgia
    Industria del cementoCemento
    Industria de alimentos y bebidasAlimentos y bebidas
    Preguntas frecuentes

    Preguntas hipotéticas que realmente hacen los compradores

    ¿Puedo instalar este conjunto en un reductor diseñado para un par de biseles en espiral?

    No. El desplazamiento modifica la posición del cojinete del piñón y la altura del centro de salida, por lo que la carcasa debe ser la versión desplazada. Las dos etapas cónicas no son intercambiables en una misma pieza fundida.

    ¿Por qué el reductor necesita aceite EP?

    Debido a que el desplazamiento hipoide aumenta el deslizamiento entre los flancos, dicho deslizamiento requiere aditivos de extrema presión; un aceite para engranajes estándar puede provocar el desgaste de los dientes.

    ¿Qué datos necesitas del dibujo del reductor?

    Distancia de desplazamiento, relación y número de dientes, distancia del cono y ángulo de la espiral, altura del centro de salida y distancia de montaje. Sin la referencia de la carcasa, no es posible emparejar los componentes.

    ¿Es menos eficiente una etapa hipoide?

    Ligeramente, normalmente entre uno y dos puntos en comparación con un par de biseles espirales de la misma proporción, debido al deslizamiento adicional. Es un valor real y debe tenerse en cuenta en el funcionamiento continuo.

    Envíe los planos del reductor y de la carcasa.

    Para la revisión se necesitan los datos de desplazamiento, relación y altura del centro de salida. Envíe los planos del reductor y la carcasa para que podamos verificar la compatibilidad del conjunto de engranajes con la unidad a la que debe ajustarse.

    Enviar consulta
    Engranajes reductores de la serie KM

    Engranajes espirales hipoides para reductores de velocidad de la serie KM

    En un reductor de la serie KM, la etapa de bisel determina tanto la reducción como la altura del centro de salida. El uso de un piñón hipoide en lugar de un bisel espiral simple reduce ese centro sin sacrificar la resistencia del piñón, razón por la cual las unidades compactas de ángulo recto se construyen de esta manera.

    • Geometría de fácil instalación para carcasas de la serie KM
    • El desplazamiento reduce el centro de salida
    • Flancos del terreno después del endurecimiento
    • El contacto y la reacción negativa se verificaron como un par.
    Eje de la rueda Eje del piñón E distancia de compensación
    En un conjunto hipoide, el eje del piñón se desplaza una distancia E en lugar de intersecar el eje de la rueda. Ese único valor modifica el contacto, el deslizamiento, la lubricación y el ruido.
    ¿Qué cambia el desplazamiento?

    Del punto de partida se derivan tres cosas

    Cuando se aplica el desplazamiento a un reductor en lugar de a un eje de vehículo, se presentan tres restricciones.

    Caídas del centro de salida

    Al bajar el eje del piñón, el eje de salida se desplaza hacia abajo la distancia de compensación. Ese es el objetivo principal de un reductor compacto, y también es lo que hace que la carcasa no sea intercambiable con una versión de engranaje cónico espiral.

    El lubricante cambia

    Un reductor que acciona una etapa hipoide necesita aceite EP. Si se utiliza aceite para engranajes helicoidales en otra parte de la misma máquina, esta etapa se desgastará antes de que la etapa helicoidal muestre algún signo de desgaste.

    La eficiencia se negocia.

    El desplazamiento supone una pérdida de eficiencia de aproximadamente uno o dos puntos porcentuales en comparación con un par de biseles espirales de la misma relación. En un reductor que funciona de forma continua, conviene mencionar esta diferencia en lugar de ocultarla.

    Bisel hipoide o espiral

    Elegir entre bisel hipoide y bisel espiral

    La misma familia de reductores se puede fabricar con cualquiera de las dos etapas de biselado. La elección depende de la altura del centro y del coste, no de que una forma de diente sea mejor que la otra.

    AspectoBisel espiral (intersecante)Hipoide (desplazamiento)
    Elección de escenarioReductor KM con par de biseles espiralesReductor KM con par hipoide
    Altura del centro de salidaAjustado por el eje de la ruedaDisminuido por la distancia de desplazamiento
    Piñón a igual relaciónPiñón más pequeño, menos dientes.Piñón más grande, más dientes soportan carga
    Se requiere aceiteEl aceite para engranajes estándar suele ser aceptable.Aceite EP, y el cambio debe reflejarse en la placa de características.
    EficienciaMás altoUno o dos puntos menos
    Intercambio de serviciosLa carcasa solo acepta bisel en espiral.La carcasa debe ser la versión descentrada; las dos no son intercambiables.
    Hoja de geometría

    Lo que debe indicar el dibujo del reductor.

    El precio del conjunto de engranajes reductores viene indicado en la carcasa, por lo que estos valores se obtienen tanto del dibujo como del dibujo de la carcasa.

    ParámetroEste productoCómo se confirma
    Distancia de desplazamiento ETal como se indica en el plano de la unidad de reducción.Dibujo
    Relación y recuento de dientesDe la selección de la serie KMDibujo
    Distancia del cono y ángulo espiralDel dibujoDibujo
    Altura del centro de salidaPunto de referencia para la carcasa; confirmado con respecto al plano del reductor.Dibujo
    Tratamiento del material y del calorAcero cementado para embutición, carburizado y endurecido.Certificado de material
    Precisión y reacción negativaSegún el grado indicado en el dibujo, rectificado después del endurecimiento.Informe de precisión
    Cotización

    ¿Qué factores influyen en el precio de un juego de lentes hipoides?

    El precio de los engranajes reductores depende tanto del ajuste de la carcasa como del número de dientes.

    Datos de vivienda

    Sin conocer la altura central y la distancia de montaje, no es posible acoplar el par al reductor.

    relación de desplazamiento

    Un desplazamiento mayor requiere una configuración de corte diferente.

    Volumen

    Los fabricantes de reductores compran en lotes; un solo par de repuestos incluye la configuración completa.

    Especificación del aceite

    Si la unidad va a funcionar con aceite EP, indíquelo al realizar la consulta; esto afecta a la placa de características y a las recomendaciones.

    Envíe estos documentos junto con su consulta.

    • Dibujo con distancia de desplazamiento E o relación de desplazamiento, relación y número de dientes
    • Distancia del cono, ángulo de espiral, ángulo de presión, distancia de montaje
    • Interfaz de la carcasa: orificio, hombro, disposición de los cojinetes, altura del centro
    • Grado de precisión, rango de holgura y contacto previsto en el montaje.
    • Material, profundidad de la capa y dureza del núcleo
    • El lubricante que utilizará la caja de cambios (la clase EP importa en un engranaje hipoide)
    • Cantidad para el primer pedido y volumen anual previsto
    • Documentos de inspección y cualquier norma de marcado o embalaje
    Fabricación

    Ruta de producción: cortado, endurecido, molido

    El desplazamiento dificulta la absorción de la distorsión causada por el tratamiento térmico, por lo que el diente se rectifica hasta obtener el perfil final en lugar de lapearse.

    1. Forjado de engranajes hipoides
      01

      Forja

      La pieza en bruto se forja con una forma muy precisa, de modo que el flujo del grano sigue la raíz del diente en lugar de ser cortado.

    2. Giro de engranajes hipoides
      02

      Torneado

      El orificio, las caras y el hombro de montaje están torneados; estos se convierten en los puntos de referencia a partir de los cuales se corta y se mide el diente.

    3. fresado de engranajes hipoides
      03

      Fresado de engranajes

      Dientes hipoides tallados en una máquina Gleason según el desplazamiento, la distancia del cono y el ángulo espiral indicados en el dibujo.

    4. Tratamiento térmico de engranajes hipoides
      04

      Tratamiento térmico

      Carburización y endurecimiento hasta alcanzar la profundidad de la capa y la dureza del núcleo especificadas, dejando material sobrante en los flancos.

    5. Rectificado de engranajes hipoides de diámetro interior y exterior
      05

      Rectificado interior y exterior

      Los puntos de referencia se rectifican después del endurecimiento, ya que el diente se rectifica en relación con ellos.

    6. Rectificado de dientes de engranajes hipoides
      06

      Rechinar de dientes

      Los flancos se rectifican hasta obtener el perfil final, lo que corrige la distorsión que la geometría descentrada dificulta su absorción.

    Inspección

    Siete comprobaciones antes del envío del lote

    El patrón de contacto se comprueba en el par ensamblado, ya que en un reductor no se puede corregir posteriormente.

    Inspección de las dimensiones del engranaje hipoide

    Inspección dimensional

    Diámetro interior, cara, distancia de montaje y referencia de desplazamiento.

    Informe emitido
    Pruebas de materiales de engranajes hipoides

    Ensayos de materiales

    Composición química y propiedades mecánicas de la barra en bruto.

    Informe emitido
    Inspección de la dureza del engranaje hipoide

    Inspección de dureza

    Dureza superficial después del endurecimiento.

    Informe emitido
    Pruebas de tratamiento térmico de engranajes hipoides

    Pruebas de tratamiento térmico

    Profundidad de la cavidad y microestructura del diente.

    Informe emitido
    Prueba de rugosidad de engranajes hipoides

    Pruebas de rugosidad

    Rugosidad en los flancos, que predomina sobre el ruido hipoide.

    Informe emitido
    Inspección de precisión de engranajes hipoides

    Inspección de precisión

    Perfil, avance y paso en el centro de medición de engranajes.

    Informe emitido
    Pruebas de engranaje hipoide

    Pruebas de mallado

    Patrón de contacto y holgura en el par ensamblado.

    Informe emitido
    Aplicaciones

    Dónde un accionamiento descentrado es la opción correcta

    Los reductores compactos de ángulo recto aparecen siempre que una máquina necesita un centro de baja potencia en un espacio reducido.

    Industria de la automatizaciónAutomatización
    Industria metalúrgicaMetalurgia
    Industria del cementoCemento
    Industria de alimentos y bebidasAlimentos y bebidas
    Preguntas frecuentes

    Preguntas hipotéticas que realmente hacen los compradores

    ¿Puedo instalar este conjunto en un reductor diseñado para un par de biseles en espiral?

    No. El desplazamiento modifica la posición del cojinete del piñón y la altura del centro de salida, por lo que la carcasa debe ser la versión desplazada. Las dos etapas cónicas no son intercambiables en una misma pieza fundida.

    ¿Por qué el reductor necesita aceite EP?

    Debido a que el desplazamiento hipoide aumenta el deslizamiento entre los flancos, dicho deslizamiento requiere aditivos de extrema presión; un aceite para engranajes estándar puede provocar el desgaste de los dientes.

    ¿Qué datos necesitas del dibujo del reductor?

    Distancia de desplazamiento, relación y número de dientes, distancia del cono y ángulo de la espiral, altura del centro de salida y distancia de montaje. Sin la referencia de la carcasa, no es posible emparejar los componentes.

    ¿Es menos eficiente una etapa hipoide?

    Ligeramente, normalmente entre uno y dos puntos en comparación con un par de biseles espirales de la misma proporción, debido al deslizamiento adicional. Es un valor real y debe tenerse en cuenta en el funcionamiento continuo.

    Envíe los planos del reductor y de la carcasa.

    Para la revisión se necesitan los datos de desplazamiento, relación y altura del centro de salida. Envíe los planos del reductor y la carcasa para que podamos verificar la compatibilidad del conjunto de engranajes con la unidad a la que debe ajustarse.

    Enviar consulta

  • Anterior:
  • Próximo:

  • Escribe tu mensaje aquí y envíanoslo.