Dos métodos de procesamiento de engranajes hipoides
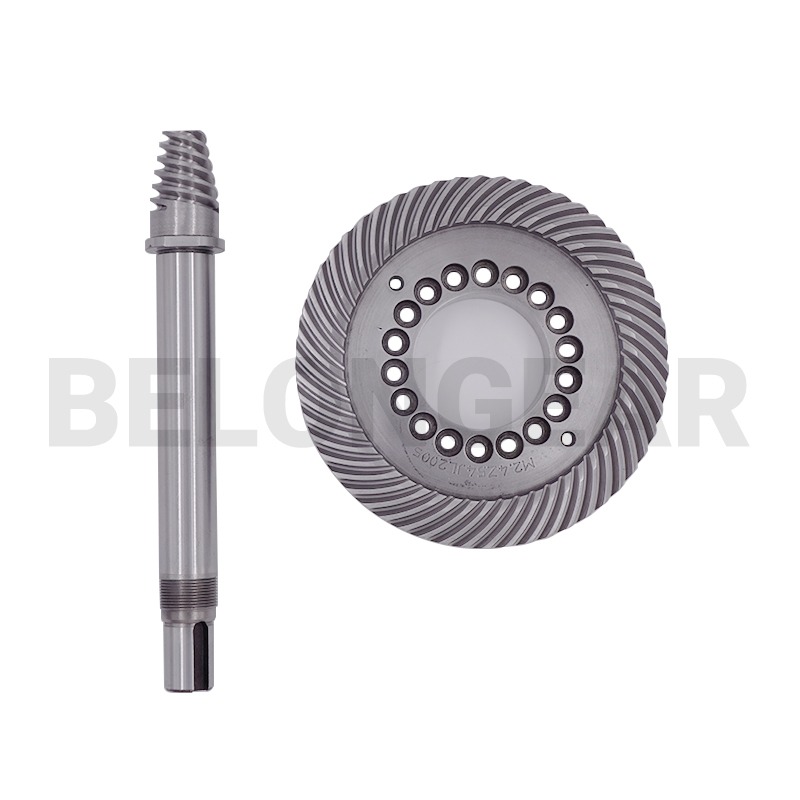
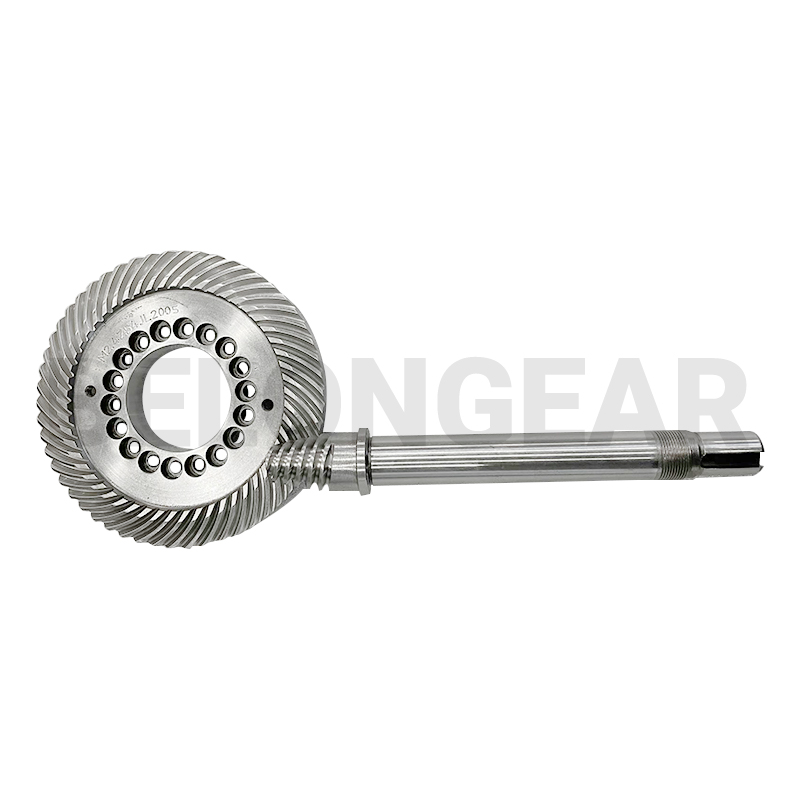
Elengranaje cónico hipoideFue introducido por Gleason Work en 1925 y se ha desarrollado durante muchos años. Actualmente, hay muchos equipos nacionales que pueden procesar, pero el procesamiento de alta precisión y gama alta se realiza principalmente con equipos extranjeros Gleason y Oerlikon. En términos de acabado, hay dos procesos principales de rectificado de engranajes y procesos de lapeado, pero los requisitos para el proceso de corte de engranajes son diferentes. Para el proceso de rectificado de engranajes, se recomienda utilizar el fresado frontal, y para el proceso de lapeado se recomienda utilizar el tallado frontal.
El engranaje hipoideengranajesLos engranajes procesados mediante fresado frontal tienen dientes cónicos, mientras que los procesados mediante tallado frontal tienen dientes de igual altura, es decir, las alturas de los dientes en las caras extremas grande y pequeña son iguales.
El proceso habitual consiste en un mecanizado inicial tras el precalentamiento y un mecanizado final tras el tratamiento térmico. En el caso del tallado frontal, es necesario realizar un lapeado y un ajuste posterior al calentamiento. En general, los engranajes rectificados conjuntamente deben ajustarse durante el montaje. Sin embargo, en teoría, los engranajes fabricados mediante rectificado pueden utilizarse sin ajuste previo. No obstante, en la práctica, teniendo en cuenta la influencia de los errores de montaje y la deformación del sistema, se sigue utilizando el ajuste previo.