


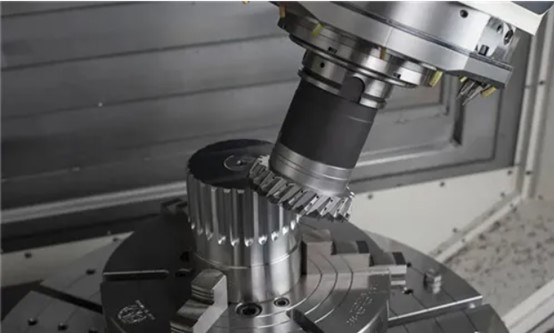
Proceso de mecanizado de engranajes, parámetros de corte y requisitos de herramientas si el engranaje es demasiado duro para girar y se necesita mejorar la eficiencia del mecanizado.
El engranaje es el elemento básico de transmisión en la industria automotriz. Generalmente, cada automóvil tiene entre 18 y 30 dientes. La calidad del engranaje afecta directamente el ruido, la estabilidad y la vida útil del vehículo. La máquina herramienta para el procesamiento de engranajes es un sistema complejo y un equipo clave en la industria automotriz. Potencias mundiales en la fabricación de automóviles, como Estados Unidos, Alemania y Japón, también son fabricantes de máquinas herramienta para el procesamiento de engranajes. Según las estadísticas, más del 80 % de los engranajes de automóviles en China se procesan con maquinaria nacional. Al mismo tiempo, la industria automotriz consume más del 60 % de las máquinas herramienta para el procesamiento de engranajes, y seguirá siendo el principal consumidor de este tipo de maquinaria.
Tecnología de procesamiento de engranajes
1. Fundición y fabricación de piezas en bruto
El forjado en caliente sigue siendo un proceso de fundición en bruto muy utilizado para piezas de engranajes de automóviles. En los últimos años, la tecnología de laminado con cuñas cruzadas se ha popularizado en el mecanizado de ejes. Esta tecnología es especialmente adecuada para la fabricación de lingotes para ejes de puertas complejos. No solo ofrece alta precisión y un margen de mecanizado posterior reducido, sino también una alta eficiencia de producción.
2. normalización
El objetivo de este proceso es obtener la dureza adecuada para el posterior mecanizado de engranajes y preparar la microestructura para el tratamiento térmico final, reduciendo así eficazmente la deformación durante dicho tratamiento. El acero para engranajes utilizado suele ser 20CrMnTi. Debido a la gran influencia del personal, el equipo y el entorno, la velocidad y la uniformidad del enfriamiento de la pieza son difíciles de controlar, lo que genera una gran dispersión de la dureza y una estructura metalográfica irregular. Esto afecta directamente al mecanizado del metal y al tratamiento térmico final, provocando una deformación térmica grande e irregular y una calidad de pieza incontrolable. Por lo tanto, se adopta el proceso de normalización isotérmica. La práctica ha demostrado que la normalización isotérmica puede corregir eficazmente las desventajas de la normalización convencional, y la calidad del producto es estable y fiable.
3. girando
Para cumplir con los requisitos de posicionamiento del mecanizado de engranajes de alta precisión, las piezas en bruto se procesan en tornos CNC, donde se sujetan mecánicamente sin necesidad de reafilar la herramienta. El mecanizado del diámetro del orificio, la cara frontal y el diámetro exterior se realiza simultáneamente bajo una única sujeción, lo que garantiza la verticalidad del orificio interior y la cara frontal, además de una mínima dispersión dimensional de las piezas en bruto. De este modo, se mejora la precisión de la pieza en bruto y se garantiza la calidad del mecanizado de los engranajes posteriores. Asimismo, la alta eficiencia del mecanizado en tornos CNC reduce considerablemente el número de equipos y ofrece una buena relación coste-beneficio.
4. Tallado y conformado de engranajes
Las fresadoras y talladoras de engranajes convencionales siguen siendo muy utilizadas para el mecanizado de engranajes. Si bien son fáciles de ajustar y mantener, su eficiencia de producción es baja. Para una producción a gran escala, es necesario fabricar varias máquinas simultáneamente. Con el desarrollo de la tecnología de recubrimiento, resulta muy sencillo volver a recubrir las fresas y los émbolos después del rectificado. La vida útil de las herramientas recubiertas se puede mejorar significativamente, generalmente en más del 90%, reduciendo eficazmente el número de cambios de herramienta y el tiempo de rectificado, con importantes ventajas.
5. afeitarse
La tecnología de rectificado radial de engranajes se utiliza ampliamente en la producción en serie de engranajes para automóviles debido a su alta eficiencia y a la facilidad con la que permite modificar el perfil y la dirección de los dientes. Desde que la empresa adquirió en 1995 una máquina especial de rectificado radial de engranajes de una empresa italiana para su modernización tecnológica, ha alcanzado un alto grado de dominio en la aplicación de esta tecnología, y la calidad del procesamiento es estable y fiable.
6. Tratamiento térmico
Los engranajes de los automóviles requieren carburización y temple para garantizar sus buenas propiedades mecánicas. Un equipo de tratamiento térmico estable y fiable es esencial para productos que, tras el tratamiento, no requieren rectificado. La empresa ha incorporado la línea de producción continua de carburización y temple de German Lloyd's, que ha obtenido resultados satisfactorios en el tratamiento térmico.
7. molienda
Se utiliza principalmente para dar acabado al orificio interior del engranaje tratado térmicamente, la cara frontal, el diámetro exterior del eje y otras partes, con el fin de mejorar la precisión dimensional y reducir la tolerancia geométrica.
El proceso de mecanizado de los engranajes utiliza un dispositivo de fijación del círculo primitivo para el posicionamiento y la sujeción, lo que garantiza eficazmente la precisión del mecanizado del diente y la referencia de instalación, y permite obtener una calidad de producto satisfactoria.
8. Terminando
Esto es para revisar y limpiar las protuberancias y rebabas en las piezas de engranaje de la transmisión y el eje de transmisión antes del ensamblaje, para eliminar el ruido y el ruido anormal causado por ellos después del ensamblaje. Escuche el sonido a través del acoplamiento de un par individual u observe la desviación de acoplamiento en el probador integral. Las piezas de la carcasa de la transmisión producidas por la empresa fabricante incluyen la carcasa del embrague, la carcasa de la transmisión y la carcasa del diferencial. La carcasa del embrague y la carcasa de la transmisión son piezas de soporte de carga, que generalmente están hechas de aleación de aluminio fundido a presión a través de fundición a presión especial. La forma es irregular y compleja. El flujo del proceso general es fresado de la superficie de unión → proceso de mecanizado de orificios de proceso y orificios de conexión → mandrinado grueso de los orificios de cojinete → mandrinado fino de los orificios de cojinete y orificios de pasador de posicionamiento → limpieza → prueba y detección de fugas.
Parámetros y requisitos de las herramientas de tallado de engranajes
Tras la carburización y el temple, los engranajes sufren una deformación severa. En el caso de engranajes grandes, la deformación dimensional del círculo exterior y el orificio interior, tanto carburizados como templados, suele ser muy grande. Sin embargo, hasta ahora no existía una herramienta adecuada para el torneado del círculo exterior de engranajes carburizados y templados. La herramienta BN-H20, desarrollada por Valin Superhard para el torneado intermitente de acero templado, ha corregido la deformación del círculo exterior, el orificio interior y la cara frontal de los engranajes carburizados y templados, y ha proporcionado una herramienta de corte intermitente idónea. Esto ha supuesto un avance mundial en el campo del corte intermitente con herramientas superduras.
Deformación por carburización y temple de engranajes: la deformación por carburización y temple de engranajes se debe principalmente a la acción combinada de la tensión residual generada durante el mecanizado, la tensión térmica y la tensión estructural generadas durante el tratamiento térmico, y la deformación por peso propio de la pieza de trabajo. Especialmente para grandes anillos y engranajes, los anillos de engranajes grandes también aumentarán la deformación después de la carburización y el temple debido a su gran módulo, capa de carburización profunda, tiempo de carburización prolongado y peso propio. Ley de deformación del eje de engranaje grande: el diámetro exterior del círculo de la cabeza muestra una tendencia de contracción evidente, pero en la dirección del ancho del diente de un eje de engranaje, el centro se reduce y los dos extremos se expanden ligeramente. Ley de deformación del anillo de engranaje: después de la carburización y el temple, el diámetro exterior del anillo de engranaje grande se hinchará. Cuando el ancho del diente es diferente, la dirección del ancho del diente será cónica o de tambor de cintura.
Torneado de engranajes después de carburización y temple: la deformación del anillo de engranaje por carburización y temple se puede controlar y reducir hasta cierto punto, pero no se puede evitar por completo. Para la corrección de la deformación después de la carburización y el temple, a continuación se presenta una breve explicación sobre la viabilidad del torneado y el corte de herramientas después de la carburización y el temple.
Torneado del círculo exterior, el orificio interior y la cara final después de la carburización y el temple: el torneado es la forma más sencilla de corregir la deformación del círculo exterior y el orificio interior del engranaje anular carburizado y templado. Anteriormente, ninguna herramienta, incluidas las herramientas superduras extranjeras, podía resolver el problema del corte intermitente fuerte del círculo exterior del engranaje templado. Valin superhard fue invitada a realizar investigación y desarrollo de herramientas, “El corte intermitente del acero endurecido siempre ha sido un problema difícil, por no hablar del acero endurecido de aproximadamente HRC60, y el margen de deformación es grande. Cuando se tornea acero endurecido a alta velocidad, si la pieza de trabajo tiene corte intermitente, la herramienta completará el mecanizado con más de 100 golpes por minuto al cortar el acero endurecido, lo que es un gran desafío para la resistencia al impacto de la herramienta”. Así lo afirman los expertos de la Asociación China de Cuchillos. Después de un año de repetidas pruebas, Valin superhard ha presentado la marca de herramientas de corte superduras para torneado de acero endurecido con fuerte discontinuidad; El experimento de torneado se lleva a cabo en el círculo exterior del engranaje después de la carburización y el temple.
Experimento sobre el torneado de engranajes cilíndricos después de la carburización y el temple.
Tras la carburización y el temple, el engranaje grande (corona dentada) se deformó gravemente. La deformación del círculo exterior alcanzó los 2 mm, y la dureza tras el temple fue de 60-65 HRC. En aquel momento, al cliente le resultaba difícil encontrar una rectificadora de gran diámetro, el margen de mecanizado era amplio y la eficiencia de rectificado demasiado baja. Finalmente, se optó por el torneado del engranaje carburizado y templado.
Velocidad lineal de corte: 50–70 m/min, profundidad de corte: 1,5–2 mm, distancia de corte: 0,15-0,2 mm/revolución (ajustable según los requisitos de rugosidad).
Al mecanizar el engranaje templado en sentido excéntrico, el mecanizado se completa de una sola vez. La herramienta cerámica importada original solo permite múltiples pasadas para eliminar la deformación. Además, el desgaste del filo es grave y el coste de uso de la herramienta es muy elevado.
Resultados de las pruebas de la herramienta: es más resistente al impacto que la herramienta original de cerámica de nitruro de silicio importada, y su vida útil es 6 veces mayor que la de la herramienta de cerámica de nitruro de silicio cuando la profundidad de corte se triplica. La eficiencia de corte se triplica (antes requería tres pasadas de corte, ahora se completa en una sola). La rugosidad superficial de la pieza de trabajo también cumple con los requisitos del usuario. Lo más valioso es que la falla final de la herramienta no es la preocupante rotura del filo, sino el desgaste normal de la cara posterior. Este experimento de torneado intermitente de engranajes templados rompió el mito de que las herramientas superduras de la industria no se pueden usar para el torneado intermitente de acero endurecido. ¡Ha causado gran sensación en los círculos académicos de herramientas de corte!
Acabado superficial del orificio interior del engranaje de torneado duro después del temple.
Tomando como ejemplo el mecanizado intermitente del orificio interior del engranaje con ranura de aceite: la vida útil de la herramienta de corte de prueba alcanza más de 8000 metros y el acabado está dentro de Ra0.8; si se utiliza la herramienta superdura con filo pulido, el acabado de torneado del acero endurecido puede alcanzar aproximadamente Ra0.4. Y se puede obtener una buena vida útil de la herramienta.
Mecanizado de la cara frontal del engranaje después de la carburización y el temple.
Como aplicación típica del torneado en lugar del rectificado, la cuchilla de nitruro de boro cúbico se ha utilizado ampliamente en la práctica de producción de torneado duro de la cara frontal de engranajes después del tratamiento térmico. En comparación con el rectificado, el torneado duro mejora considerablemente la eficiencia del trabajo.
Para engranajes carburizados y templados, los requisitos para las herramientas de corte son muy altos. En primer lugar, el corte intermitente exige alta dureza, resistencia al impacto, tenacidad, resistencia al desgaste, baja rugosidad superficial y otras propiedades de la herramienta.
descripción general:
Para el torneado posterior a la carburación y el temple, así como para el torneado de caras frontales, se han popularizado las herramientas de nitruro de boro cúbico compuesto soldado. Sin embargo, para la deformación dimensional del círculo exterior y el orificio interior de los grandes anillos de engranaje carburizados y templados, siempre ha sido un problema difícil eliminar la deformación en gran medida. El torneado intermitente de acero templado con la herramienta de nitruro de boro cúbico Valin superduro bn-h20 representa un gran avance en la industria de herramientas, lo que contribuye a la amplia promoción del proceso de "torneado en lugar de rectificado" en la industria de engranajes y también resuelve el problema de las herramientas de torneado cilíndricas de engranajes endurecidos, que ha sido un enigma durante muchos años. También es de gran importancia acortar el ciclo de fabricación de los anillos de engranaje y reducir el costo de producción; las fresas de la serie Bn-h20 son reconocidas como el modelo mundial de torneado intermitente de acero templado de alta resistencia en la industria.
Fecha de publicación: 7 de junio de 2022