


Características de los dientes de engranajes cónicos rectificados
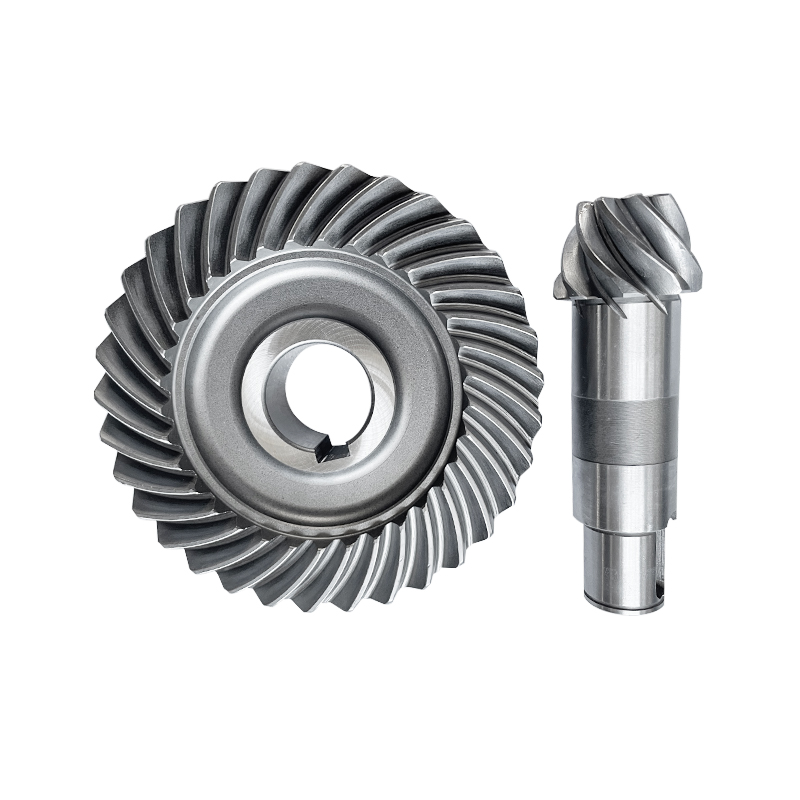
Debido a los tiempos de engranaje más cortos, los engranajes rectificados en la producción en masa se fabrican principalmente mediante un proceso continuo (tallado frontal). Estos engranajes se caracterizan por una profundidad de diente constante desde la punta hasta el talón y una curva longitudinal del diente con forma epicicloidal. Esto da como resultado una disminución del ancho del espacio entre dientes desde el talón hasta la punta.
Duranterectificado de engranajes cónicosEl piñón experimenta un cambio geométrico mayor que el engranaje, ya que el piñón experimenta un mayor engranaje por diente debido a la menor cantidad de dientes. La eliminación de material durante el lapeado produce una reducción del abombamiento longitudinal y de perfil, principalmente en el piñón, y una reducción asociada del error de rotación. Como resultado, los engranajes lapeados tienen un engranaje más suave. El espectro de frecuencia de la prueba de un solo flanco se caracteriza por amplitudes relativamente bajas en el armónico de la frecuencia de engranaje del diente, acompañadas de amplitudes relativamente altas en las bandas laterales (ruido).
Los errores de indexación en el lapeado se reducen solo ligeramente, y la rugosidad de los flancos de los dientes es mayor que la de los engranajes rectificados. Una característica de los engranajes lapeados es que cada diente tiene una geometría diferente, debido a las distorsiones de endurecimiento individuales de cada uno.
Características de los dientes de engranajes cónicos rectificados
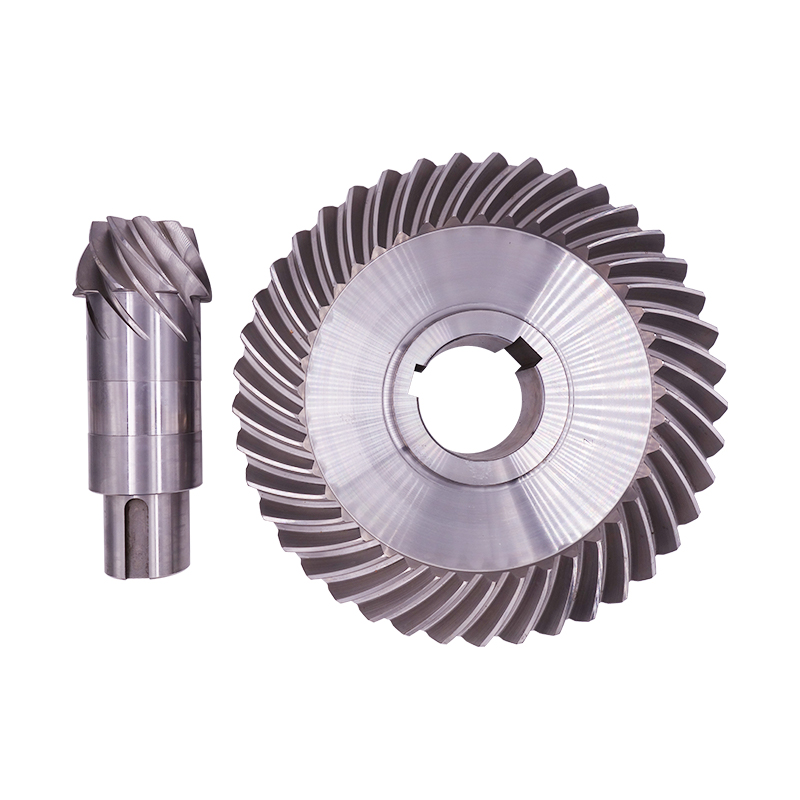
En la industria automotriz, el sueloengranajes cónicos Están diseñados como engranajes dúplex. Un ancho de espacio constante y una profundidad de diente creciente desde la punta hasta el talón son características geométricas de este engranaje. El radio de la raíz del diente es constante desde la punta hasta el talón y se puede maximizar debido al ancho constante del fondo. Combinado con la conicidad dúplex, esto resulta en una capacidad de resistencia de la raíz del diente comparablemente mayor. Los armónicos identificables de forma única en la frecuencia de engranaje del diente, acompañados de bandas laterales apenas visibles, son atributos significativos. Para el corte de engranajes en el método de indexación simple (fresado frontal), están disponibles Twin Blades. El elevado número resultante de filos de corte activos aumenta la productividad del método a un nivel extremadamente alto, comparable al del corte continuo.engranajes cónicosGeométricamente, el rectificado de engranajes cónicos es un proceso descrito con precisión, lo que permite al ingeniero de diseño definir con exactitud la geometría final. Para diseñar el sistema de ajuste de la holgura, se dispone de grados de libertad geométricos y cinemáticos que permiten optimizar el comportamiento y la capacidad de carga del engranaje. Los datos generados de esta manera constituyen la base para el uso del control de calidad en bucle cerrado, requisito indispensable para obtener la geometría nominal precisa.
La precisión geométrica de los engranajes rectificados da como resultado una pequeña variación en la geometría de los dientes de los flancos individuales. La calidad de indexación del engranaje puede mejorarse significativamente mediante el rectificado de los engranajes cónicos.
Fecha de publicación: 19 de septiembre de 2023