


El eje de engranajeses la parte de soporte y rotación más importante en la maquinaria de construcción, que puede realizar el movimiento rotatorio deengranajesy otros componentes, y puede transmitir par y potencia a larga distancia. Tiene las ventajas de alta eficiencia de transmisión, larga vida útil y estructura compacta. Se ha utilizado ampliamente y se ha convertido en una de las partes básicas de la transmisión de maquinaria de construcción. Actualmente, con el rápido desarrollo de la economía nacional y la expansión de la infraestructura, habrá una nueva ola de demanda de maquinaria de construcción. La selección del material del eje de engranaje, el método de tratamiento térmico, la instalación y el ajuste del dispositivo de mecanizado, los parámetros del proceso de tallado y el avance son muy importantes para la calidad de procesamiento y la vida útil del eje de engranaje. Este artículo realiza una investigación específica sobre la tecnología de procesamiento del eje de engranaje en la maquinaria de construcción según su propia práctica, y propone el diseño de mejora correspondiente, lo que proporciona un sólido apoyo técnico para el mejoramiento de la tecnología de procesamiento del eje de engranaje de ingeniería.
Análisis sobre la tecnología de procesamiento deEje de engranajesen maquinaria de construcción
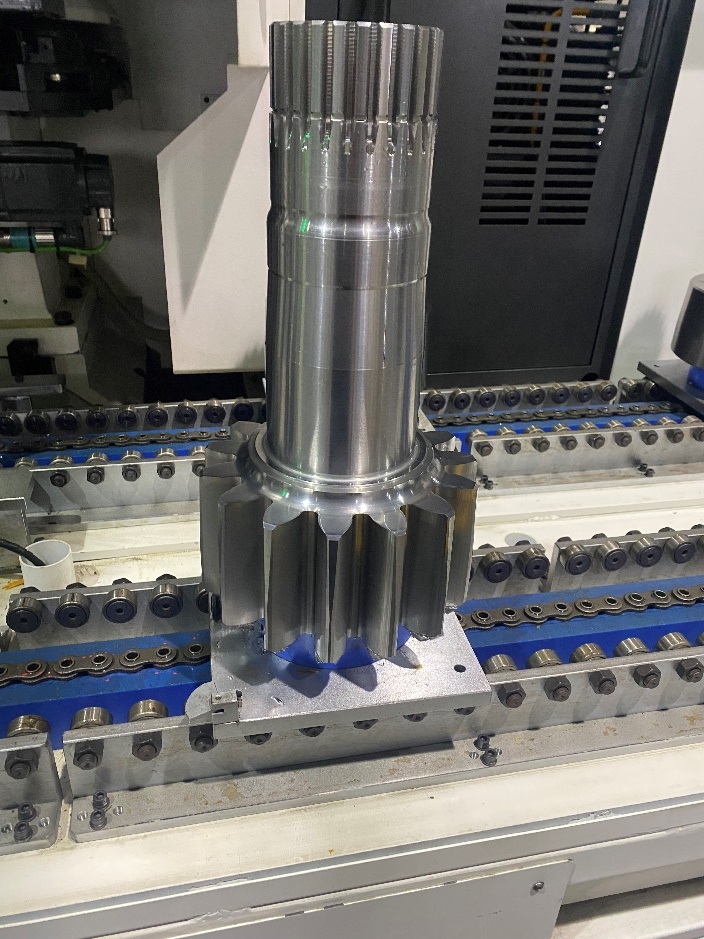
Para facilitar la investigación, este documento selecciona el eje de engranaje de entrada clásico en maquinaria de construcción, es decir, las partes típicas del eje escalonado, que se componen de estrías, superficies circunferenciales, superficies de arco, hombros, ranuras, ranuras anulares, engranajes y otras formas diferentes. Composición de superficie geométrica y entidad geométrica. Los requisitos de precisión de los ejes de engranaje son generalmente relativamente altos, y la dificultad de procesamiento es relativamente grande, por lo que algunos enlaces importantes en el proceso de procesamiento deben seleccionarse y analizarse correctamente, tales como materiales, estrías externas de evolvente, puntos de referencia, procesamiento del perfil del diente, tratamiento térmico, etc. Para garantizar la calidad y el costo de procesamiento del eje de engranaje, a continuación se analizan varios procesos clave en el procesamiento del eje de engranaje.
Selección de materiales deeje de engranajes
Los ejes de engranajes en la maquinaria de transmisión suelen estar hechos de acero 45 en acero al carbono de alta calidad, 40Cr, 20CrMnTi en acero aleado, etc. Generalmente, cumplen con los requisitos de resistencia del material, tienen buena resistencia al desgaste y el precio es adecuado.
Tecnología de mecanizado en bruto de eje de engranajes
Debido a los altos requisitos de resistencia del eje del engranaje, el uso de acero redondo para el mecanizado directo consume mucho material y mano de obra, por lo que generalmente se utilizan piezas forjadas como preformas, y se puede utilizar forja libre para ejes de engranajes de mayor tamaño; forja en matriz; a veces, algunos de los engranajes más pequeños se pueden fabricar como una preforma integral con el eje. Durante la fabricación de la preforma, si la preforma forjada es libre, su procesamiento debe seguir la norma GB/T15826; si la preforma es forjada en matriz, el margen de mecanizado debe seguir la norma del sistema GB/T12362. Las preformas forjadas deben evitar defectos de forja tales como granos irregulares, grietas y fisuras, y deben probarse de acuerdo con las normas nacionales de evaluación de forja pertinentes.
Tratamiento térmico preliminar y proceso de torneado en bruto de las piezas en bruto.
Las piezas en bruto con numerosos ejes de engranajes están fabricadas principalmente con acero estructural al carbono y acero aleado de alta calidad. Para aumentar la dureza del material y facilitar su procesamiento, se aplica un tratamiento térmico de normalización, que consiste en un proceso de normalización a 960 °C con enfriamiento al aire, manteniendo un valor de dureza de HB170-207. Este tratamiento térmico de normalización también contribuye a refinar el grano de forja, uniformizar la estructura cristalina y eliminar las tensiones internas, lo que sienta las bases para el tratamiento térmico posterior.
El objetivo principal del torneado basto es reducir el margen de mecanizado en la superficie de la pieza en bruto. La secuencia de mecanizado de la superficie principal depende de la selección de la referencia de posicionamiento. Las características de las piezas del eje de engranaje y los requisitos de precisión de cada superficie se ven afectados por dicha referencia. Generalmente, las piezas del eje de engranaje utilizan el eje como referencia de posicionamiento, lo que permite unificar la referencia y que coincida con la referencia de diseño. En la producción real, se utiliza el círculo exterior como referencia de posicionamiento basto, los orificios superiores en ambos extremos del eje de engranaje como referencia de precisión de posicionamiento, y el error se controla entre 1/3 y 1/5 del error dimensional.
Tras el tratamiento térmico preparatorio, la pieza en bruto se tornea o se fresa en ambas caras extremas (alineadas según la línea), se marcan los orificios centrales en ambos extremos, se taladran los orificios centrales en ambos extremos y, a continuación, se puede desbastar el círculo exterior.
Tecnología de mecanizado para el acabado del círculo exterior
El proceso de torneado fino se realiza de la siguiente manera: el círculo exterior se mecaniza con precisión a partir de los orificios superiores en ambos extremos del eje del engranaje. En la producción real, los ejes de engranaje se fabrican en lotes. Para mejorar la eficiencia y la calidad del procesamiento, se suele utilizar el torneado CNC, lo que permite controlar la calidad de todas las piezas mediante un programa y, al mismo tiempo, garantiza la eficiencia del procesamiento por lotes.
Las piezas terminadas pueden templarse y revenirse según el entorno de trabajo y los requisitos técnicos, lo que sirve de base para el posterior tratamiento de temple y nitruración superficial, reduciendo así la deformación durante el tratamiento. Si el diseño no requiere tratamiento de temple y revenido, se puede proceder directamente al tallado.
Tecnología de mecanizado de dientes y estrías de ejes de engranajes
Para el sistema de transmisión de maquinaria de construcción, los engranajes y las estrías son los componentes clave para transmitir potencia y par, y requieren alta precisión. Los engranajes suelen tener una precisión de grado 7-9. Para engranajes con precisión de grado 9, tanto las fresas de tallado de engranajes como las fresas de conformado de engranajes pueden cumplir con los requisitos de los engranajes, pero la precisión de mecanizado de las fresas de tallado de engranajes es significativamente mayor que la de las fresas de conformado de engranajes, y lo mismo ocurre con la eficiencia; los engranajes que requieren precisión de grado 8 pueden ser tallados o rebajados primero, y luego procesados con dientes de celosía; para engranajes de alta precisión de grado 7, se deben utilizar diferentes técnicas de procesamiento según el tamaño del lote. Si se trata de un lote pequeño o una sola pieza para la producción, se puede procesar según el tallado (ranurado), luego a través de calentamiento por inducción de alta frecuencia y temple y otros métodos de tratamiento de superficie, y finalmente a través del proceso de rectificado para lograr los requisitos de precisión; si se trata de un procesamiento a gran escala, primero tallado y luego rebajado. y luego calentamiento por inducción de alta frecuencia y temple, y finalmente bruñido. Para engranajes que requieren temple, se debe realizar el mecanizado con una precisión superior a la exigida en los planos.
Las estrías del eje del engranaje suelen ser de dos tipos: rectangulares y de evolvente. Para estrías que requieren alta precisión, se utilizan dientes de laminación y de rectificado. Actualmente, las estrías de evolvente son las más utilizadas en maquinaria de construcción, con un ángulo de presión de 30°. Sin embargo, el procesamiento de estrías de ejes de engranaje de gran tamaño es complejo y requiere una fresadora especial; para lotes pequeños, se puede utilizar una placa de indexación procesada por un técnico especializado con una fresadora.
Discusión sobre la carburación de la superficie dental o importante tecnología de tratamiento de temple superficial.
La superficie del eje del engranaje y la superficie del diámetro importante del eje generalmente requieren tratamiento superficial, y los métodos de tratamiento superficial incluyen tratamiento de carburación y temple superficial. El propósito del tratamiento de endurecimiento superficial y carburación es hacer que la superficie del eje tenga mayor dureza y resistencia al desgaste. Resistencia, tenacidad y plasticidad, generalmente dientes estriados, ranuras, etc., no necesitan tratamiento superficial, pero necesitan procesamiento adicional, por lo que se aplica pintura antes de la carburación o el temple superficial, después de completar el tratamiento superficial, golpear ligeramente y luego dejar caer, el tratamiento de temple debe prestar atención a la influencia de factores como el control de la temperatura, la velocidad de enfriamiento, el medio de enfriamiento, etc. Después del temple, verifique si está doblado o deformado. Si la deformación es grande, debe desestabilizarse y colocarse para deformarse nuevamente.
Análisis del rectificado de agujeros centrales y otros procesos importantes de acabado superficial.
Tras el tratamiento superficial del eje del engranaje, es necesario rectificar los orificios superiores en ambos extremos y utilizar la superficie rectificada como referencia para rectificar otras superficies exteriores y caras frontales importantes. Del mismo modo, utilizando los orificios superiores en ambos extremos como referencia, se debe terminar el mecanizado de las superficies importantes cerca de la ranura hasta cumplir con los requisitos del plano.
Análisis del proceso de acabado de la superficie dental
El proceso de acabado de la superficie del diente también toma como referencia los orificios superiores en ambos extremos, y rectifica la superficie del diente y otras partes hasta que se cumplen los requisitos de precisión.
En general, la ruta de procesamiento de los ejes de engranajes de la maquinaria de construcción es: troquelado, forjado, normalizado, torneado basto, torneado fino, tallado basto, tallado fino, fresado, desbarbado de estrías, temple o carburización de la superficie, rectificado del orificio central, rectificado de la superficie exterior importante y de la cara frontal. Los productos rectificados de la superficie exterior importante cerca de la ranura de torneado se inspeccionan y se almacenan.
Tras un resumen de la práctica, la ruta de proceso y los requisitos del proceso del eje de engranajes actuales son los que se muestran arriba. Sin embargo, con el desarrollo de la industria moderna, surgen y se aplican nuevos procesos y tecnologías, y los procesos antiguos se mejoran e implementan continuamente. La tecnología de procesamiento también está en constante evolución.
en conclusión
La tecnología de procesamiento del eje de engranaje influye considerablemente en su calidad. La preparación de cada eje de engranaje está estrechamente relacionada con su posición en el producto, su función y la posición de sus componentes relacionados. Por lo tanto, para garantizar la calidad del procesamiento del eje de engranaje, es necesario desarrollar la tecnología de procesamiento óptima. Basándose en la experiencia real de producción, este artículo realiza un análisis específico de la tecnología de procesamiento del eje de engranaje. Mediante un análisis detallado de la selección de materiales de procesamiento, el tratamiento superficial, el tratamiento térmico y la tecnología de corte del eje de engranaje, se resumen las prácticas de producción para garantizar la calidad del procesamiento y el mecanizado del eje de engranaje. La tecnología de procesamiento óptima, en condiciones de eficiencia, proporciona un importante apoyo técnico para el procesamiento de ejes de engranaje y sirve como referencia para el procesamiento de otros productos similares.
Fecha de publicación: 5 de agosto de 2022